
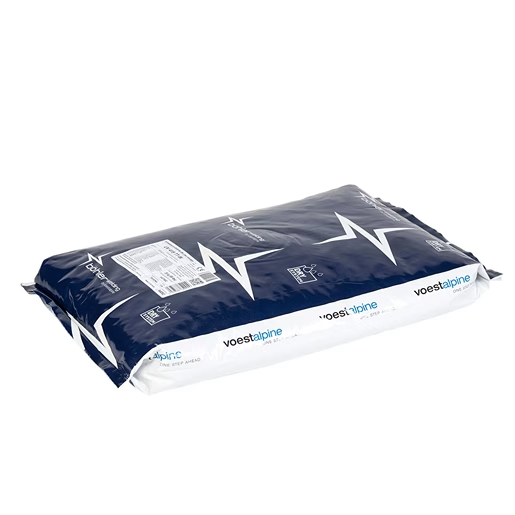
Böhler Thermanit 25/22 H - Marathon 104
SAW wire/powder combination, high-alloy, for special applications
Standard
- EN ISO 14174
- EN ISO 14343-A
- AWS A5.9 / SFA-5.9
S A AF 2 DC
S 20 10 3
ER308Mo (mod.)
Böhler Thermanit 308 Mo – Marathon 805: Properties and Typical Applications
Thermanit 308 Mo – Marathon 805, paslanmaz Cr çelikleri ve benzeri östenitik CrNiMo çelikleri ile döküm çeliklerinin submerged arc welding için kullanılan bir tel/toz kombinasyonudur.
Farklı malzemelerin birleştirilmesi için the S 20 10 3 / ER308Mo (mod.) tipinde masif tel içerir.
Yüksek manganlı çeliklerde (çelik dökümler), CrNiMn çeliklerinde, döküm çeliklerinde ve zırh çeliklerinde the ductile joining elde etmek için uygundur.
Aşınmaya maruz kalan parçalar (ör. rotorlar ve raylar) üzerinde cladding and repair welding için kullanılır.
In particular, Maximum application temperature:, östenitik–ferritik farklı malzeme birleşimleri için uygundur.
Ayrıca alaşımsız / düşük alaşımlı çelikler ve döküm çelikleri ile; paslanmaz, ısıya dayanıklı Cr çelikleri ve döküm çeliklerinin östenitik çelikler ve döküm çelikleriyle tough welds için tercih edilir.
Maximum application temperature: 400 °C
SAW telinin eski ürün adı “Thermanit 20/10” idi.
“Avesta Flux 805”, düzgün dikiş görünümü ve iyi cüruf ayrılabilirliği sağlayan is an agglomerated basic welding flux. Toz, aşırı krom yanmasını önler (Cr-destekleyici).
Bu tozaltı kaynak tozu hakkında daha fazla bilgi için ayrı veri sayfasına bakınız.
cast steels
- Welding of high-strength steels, mild steels, and low-alloy structural steels, and the joining of different materials
- Quenched and tempered steels, armor plates, and austenitic manganese steels
- Welding of unalloyed and alloyed boiler steels or structural steels to high-alloy stainless Cr and CrNi steels
Böhler Thermanit 308 Mo – Marathon 805 Chemical Analysis (% by weight)
|
C |
Ni |
Mon |
Feature |
Si |
Mon |
|
|
Wire |
0.05 |
0.50 |
1.3 |
20.5 |
10.5 |
3.3 |
|
Full-metal weld |
0.04 |
0.70 |
1.0 |
21.0 |
10.5 |
3.3 |
Mechanical Properties of Böhler Thermanit 308 Mo – Marathon 805 Welding Metal
(Typical values / minimum values)
|
Feature |
Yield Strength Rp0.2 (MPa) |
Tensile Strength Rm (MPa) |
Elongation A (L₀=5d₀) % |
Condition |
|
70 (≥47) |
≥ 400 |
≥ 620 |
≥ 30 |
80 |
u: unprocessed, in its natural state
Electrode Diameter (mm)
|
Wire Diameter (mm) |
Work Data |
Voltage (V) |
|
3.2 |
350–500 |
29–33 |
Recommended maximum heat input: 150°C
Preheating is always recommended maks. 200 °C
High-manganese steels 400–600 °C aralığında gevrekleştiğinden, mümkün olduğunca solution annealing yapılmalıdır.
- Post-weld heat treatment: if only the base material is required
- Approvals rapid cooling in water
- Özel durumlarda solution annealing at 1050 °C yapılabilir
- Stress relief: only if the base material permits it
Current Values T 42 4 B C1 3 H5
Approvals
–
Verilen tüm bilgiler dikkatli inceleme ve yoğun araştırmalara dayanmaktadır.
Ancak doğruluk konusunda herhangi bir sorumluluk kabul edilmez ve bilgiler önceden haber verilmeksizin değiştirilebilir.

Reviews
There are no reviews yet.