
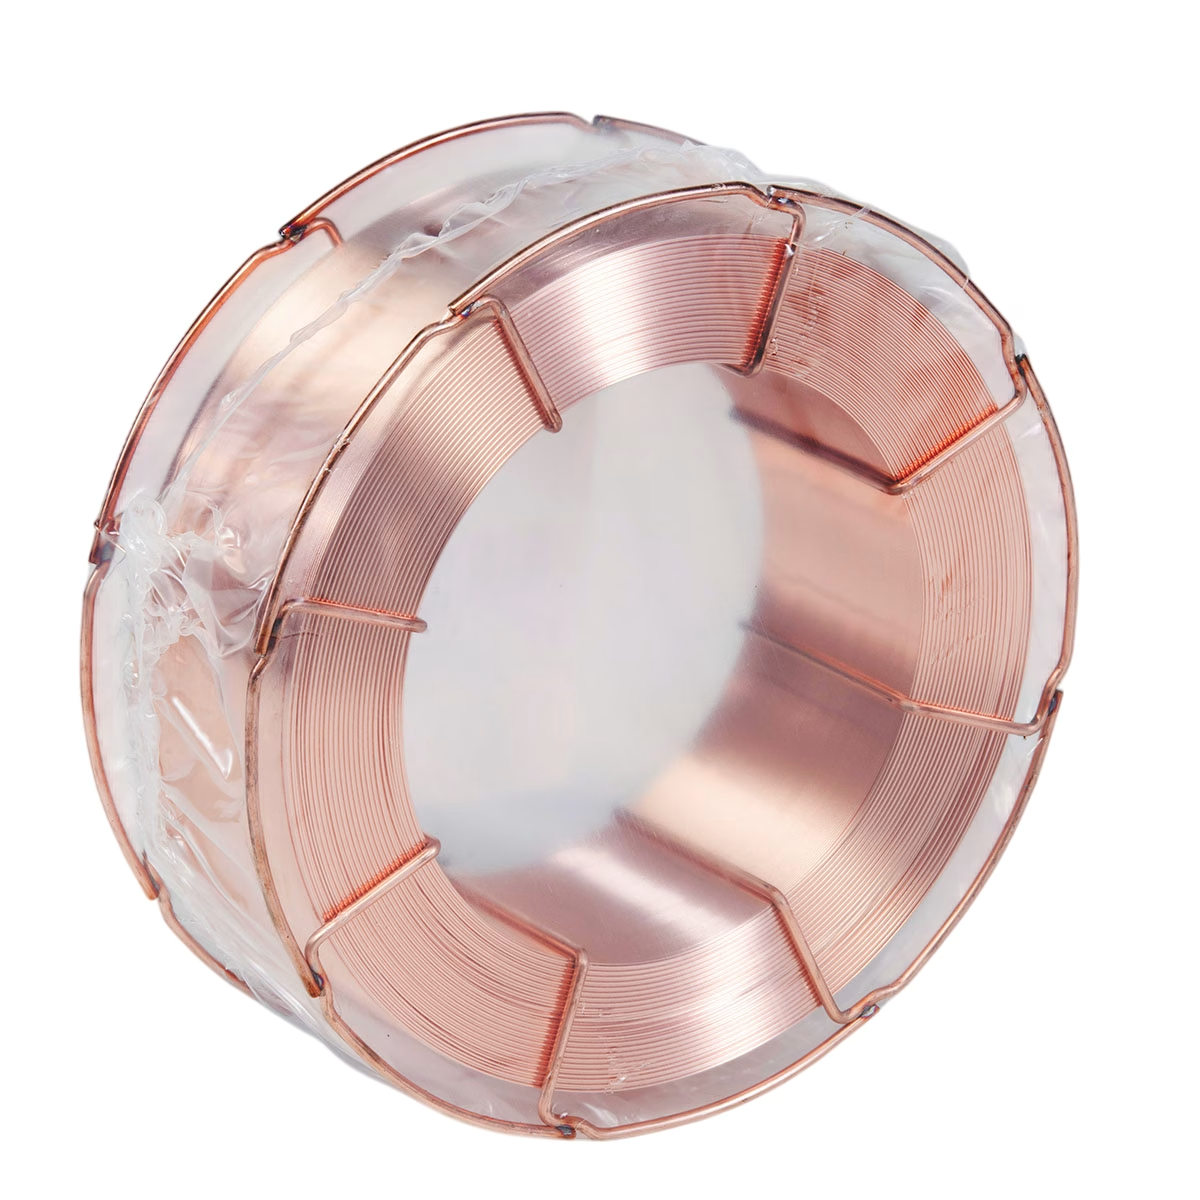
Böhler Thermanit JE-308L Si
Solid wire, high-alloy austenitic stainless steel – special applications
Standard
- EN ISO 14343-A
- AWS A5.9 / SFA-5.9
- Good corrosion resistance
- ER316LSi
Böhler Thermanit X: Properties and Typical Applications
Böhler Thermanit X, the G 18 8 Mn / ER307 (mod.) tipinde bir katı tel olup, heat-resistant chromium steels Weight % heat-resistant austenitic steels birleştirilmesi ve dolgu kaynağı uygulamaları için uygundur.
- of up to 300°C maksimum çalışma sıcaklığına sahip austenitic–ferritic material combinations için uygundur.
- unalloyed or low-alloy steels is strongly recommended. brittle martensitic transition zones, with austenitic steels birleştirilmesinde kullanılır.
- dense tampons, and intermediate layers önlemek için Kaynak Öncesi ve Sonrası Talimatlar gereklidir.
- Maximum operating temperature: 850°C
cast steels
- Solid fillers, dense tampons, and intermediate layers
- Combining Different Materials good resistance to embrittlement
- Steels containing 13–17% chromium
- Steels containing 13–17% chromium
- up to 850°C Chromium and austenitic steels resistant to temperatures
- Armor plates
- gears, valves, and turbine blades, to high-alloy chromium and chromium-nickel steels
- Typical Chemical Analysis Welding of unalloyed/low-alloy or chromium steels
- Alaşımsız / düşük alaşımlı veya Cr-çeliklerin, Typical Chemical Analysis kaynak edilmesi
- Mechanical Properties of the Base Metal Welding to other steels
Typical Chemical Analysis
|
Weight % |
C |
Ni |
Mon |
Feature |
Si |
|
Weight % |
0,08 |
0,8 |
7,0 |
19 |
9,0 |
Mechanical Properties of the Base Metal
(Typical values—minimum values in parentheses)
|
Description |
Feature |
|
Yield Strength Rp0.2 |
430 MPa (≥ 370) |
|
Tensile Strength Rm |
640 MPa (≥ 600) |
|
Elongation A (L0=5d0) |
42% (≥ 35) |
|
Notch Impact Energy ISO-V kV |
|
|
–60°C |
60 J (≥ 47) |
|
–110°C |
(≥ 32) |
Status:
u = unprocessed, post-source
Protective gas: Ar + 2.5% CO₂
Electrode Diameter (mm)
- Current Type / Polarity: T 42 4 B C1 3 H5
- General note 0,8 / 0,9 / 1,0 / 1,2 / 1,6
- Shielding gas (EN ISO 14175): M1, M2, M31
en az 150°C paso arası sıcaklık
- Preheating, interpass temperature, and post-weld heat treatment Legal Notice yapılmalıdır.
- Kalın, ısıya dayanıklı Cr-çelikler 150–300°C ön tavlamaya tabi tutulabilir.
- Farklı malzemelerin kaynak sonrası ısıl işleminde, temperatures Weight % a loss of toughness This should be taken into account.
- Alaşımsız veya düşük alaşımlı çeliklerle yapılan farklı birleşimlerde, Above 300°C kaynak sonrası ısıl işlem yapılmamalıdır.
- Aksi halde carbide precipitation, kaynak metalinde Approvals yol açabilir.
Source Application Instructions
- Ar + 2–3% CO₂
- DB (43.132.01)
Approvals
- TÜV (05651)
- VG 95132-1
- Date:
- TÜV (05651)
- Class
Date:
Sunulan tüm bilgiler dikkatli inceleme ve yoğun araştırmalara dayanmaktadır.
Bununla birlikte doğruluk konusunda sorumluluk kabul edilmez ve bilgiler önceden haber verilmeksizin değiştirilebilir.
Related products

BÖHLER Q G 307
Solid wire, high-alloy, austenitic stainless steel
Standard
- EN ISO 14343-A: G 42 4 C1 3Si1
- AWS A5.9 / SFA-5.9: ER90S-B3Si
Class
G 19 9 L Si / ER308LSi katı tel; uyumlu ve benzer östenitik çelikler ile dökme çelik kalitelerinin birleştirilmesi ve dolgu kaynağı uygulamaları için uygundur.
İyi korozyon direncine sahiptir.
Kaynak metali tokluğu –196 °C’ye kadar yüksektir.
- Maximum application temperature: B-G 49A 3 C1 S6
BÖHLER NiMo 1-IG
Solid wire, high-alloy, austenitic stainless steel – special applications
Standard
- EN ISO 14343-A: G 46 4 M21 2Mo / G MoSi
- AWS A5.9 / SFA-5.9: ER70S-6
Class
G 23 12 L Si / ER309LSi katı tel; alaşımsız ve düşük alaşımlı çelikler ile döküm çeliklerin, paslanmaz ve ısıya dayanıklı Cr-çeliklerin östenitik çeliklerle birleştirilmesinde kullanılır.
Kaplamalı malzemelerin kaynağında ara tabaka (buffer/intermediate layer) dolgu için çok uygundur.
Yüksek Cr ve Ni içeriği, düşük C içeriği ile avantaj sağlar.
Maximum application temperature: 300 °C.
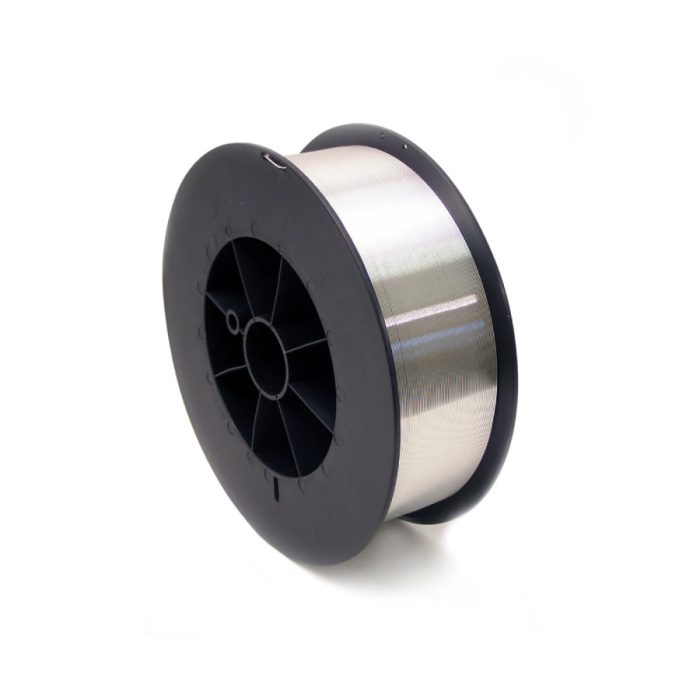
MIGWIRE 309 L
Genel korozyon dayanımı için tercih edilen 304 serisi alaşımların gıda, içecek ve ilaç sanayide, paslanmaz çelik ekipman, tank ve boru kaynakları için kullanılır. Kaynak dikişi 350°C ye kadar taneler arası korozyona dirençlidir. 780°C ‘ye kadar tufalleşme dayanımı görece olarak yüksektir. Alaşımın düşük karbon oranı sayesinde tanelerarası korozyon dayanımı yüksektir.
201, 202, 301, 302, 304, 304L, 305, 308, 308L türündeki alaşımların ve benzer kimyasal kompozisyondaki alaşımların kaynağında kullanılabilir.
MIGWIRE 309 L
This alloy can be used for welding stainless steel and low-alloy steels (welding low- and medium-alloy steels to stainless steels) and for filler welding applications on low- or medium-alloy steels. Its low carbon content enhances resistance to intergranular corrosion. In carbon steels, it can be used as a buffer layer prior to cladding with 308 and 308L-type welding materials to achieve a 304 and 304L-type surface coating.
MIG/MAG Gas-Shielded Welding Wires
It exhibits high resistance to intergranular corrosion under general corrosion conditions. It is used for welding austenitic-type Cr-Ni-Mo stainless steels containing Ti or Nb. Thanks to its high silicon (Si) content, the surface tension of the molten weld metal is improved, resulting in excellent spreading over the base metal. Due to the Nb addition in its composition, it can be used comfortably at temperatures above 400°C.
Reviews
There are no reviews yet.