

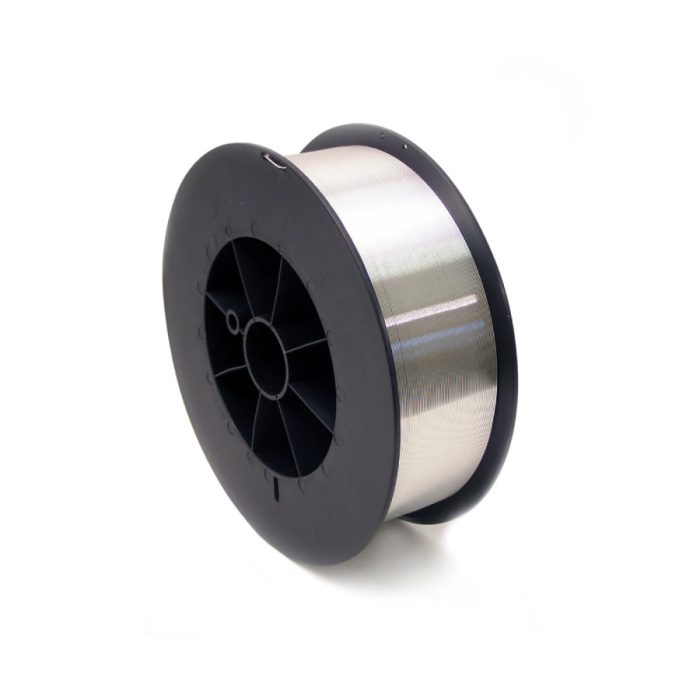
Böhler Thermanit 25/22 H
TIG kaynak çubuğu / teli, yüksek alaşımlı, östenitik paslanmaz
Sınıflandırmalar
- EN ISO 14343-A
- AWS A5.9 / SFA-5.9
- W 25 22 2 N L
- ER310 (mod.)
Böhler Thermanit 25/22 H Özellikleri ve Tipik Kullanım Alanları
W 25 22 2 N L / ER310 (mod.) tipinde TIG kaynak çubuğu ve teli.
Maksimum çalışma sıcaklığı: 350 °C.
- Klor içeren ortamlara, çukurcuk (pitting) korozyonuna ve nitrik aside karşı iyi direnç
- Huey testi (ASTM A 262):
- Maks. 1,5 µm / 48 saat (0,25 g/m²·saat)
- Seçici saldırı maks. 100 µm
- Özellikle üre sentez tesislerindeki korozyon koşulları için uygundur
- Benzer/uyumlu çeliklerde birleştirme ve dolgu (surfacing) uygulamaları için
- Yüksek sıcaklık çeliklerinde kaynak kaplama (cladding) ve kaplamalı birleşimlerin imalatı için
- Elde edilen tamamen kaynak metali mikroyapısı:
Östenit + maks. %0,5 ferrit
Ana Malzemeler
- 1.4335 – X1CrNi25-21
- 1.4435 – X2CrNiMo18-14-3
- 1.4465 – X1CrNiMoN22-25-3
- 1.4466 – X1CrNiMoN25-22-2
- 1.4577 – X3CrNiMoTi25-25
- UNS: S31050, S31603
- AISI: 316L, 725LN
Böhler Thermanit 25/22 H Kimyasal Analiz
|
Element |
C |
Si |
Mn |
Cr |
Ni |
Mo |
N |
|
Ağırlık % |
0,02 |
0,2 |
6,0 |
25 |
22,5 |
2,2 |
0,13 |
Böhler Thermanit 25/22 H Kaynak Metalinin Mekanik Özellikleri
(Tipik değerler – minimum değerler parantez içinde)
Durum:
u = Isıl işlem görmemiş, kaynaklı halde – koruyucu gaz Ar
|
Özellik |
Değer |
|
Akma Dayanımı Rp0,2 |
450 MPa (≥ 400 MPa) |
|
Çekme Dayanımı Rm |
625 MPa (≥ 600 MPa) |
|
Uzama A (L₀ = 5d₀) |
%32 (≥ %30) |
|
Darbe Enerjisi ISO-V KV (20 °C) |
120 J (≥ 80 J) |
Çalışma Verileri
- Akım türü / Polarite: DC−
- Koruyucu gaz (EN ISO 14175): I1 (Argon)
Boyutlar (mm)
- 1,0
- 1,2
- 2,0 × 1000
- 2,4 × 1000
Kaynak Parametreleri ve Isıl İşlem
- Önerilen maksimum ısı girdisi: 1,0 kJ/mm
- Paso arası sıcaklık: maks. 100 °C
Benzer östenitik ana malzemelerin kaynağında genellikle kaynak sonrası ısıl işlem gerekmez.
Sünmeye dayanıklı çeliklerin ve döküm çelik kalitelerinin kaplanması ve birleştirilmesinde, ön tavlama ana malzemeye bağlıdır, genellikle 150 °C’dir.
Ana malzemenin ITAB (HAZ) bölgesini yumuşatmak için kaynak sonrası ısıl işlem gerekiyorsa:
- Gerilim giderme sıcaklığı: maks. 530 °C
- Önerilen: 510 °C, maks. 20 saat
Eğer 530 °C’nin üzerinde bir kaynak sonrası ısıl işlem uygulanması gerekiyorsa, son (kaplama) katmanı bu ısıl işlemden sonra yapılmalıdır.
Onaylar
- CE
Yasal Uyarı
Verilen tüm bilgiler dikkatli inceleme ve yoğun araştırmalara dayanmaktadır.
Buna rağmen doğruluk konusunda herhangi bir sorumluluk kabul edilmez ve bilgiler önceden haber verilmeksizin değiştirilebilir.
Tarih: 06/2024
Web: www.voestalpine.com/welding
İlgili ürünler

BÖHLER EML 5
TIG Kaynak Teli – Düşük karbonlu çelik
Sınıflandırmalar
|
Standart |
Tanım |
|
EN ISO 636-A |
W 2 Si |
|
EN ISO 636-A |
W 46 5 2Si |
|
AWS A5.18 / SFA-5.18 |
ER70S-3 |
Özellikler ve Tipik Kullanım Alanları
Yüksek bütünlükte kaynaklar için TIG kaynak teli.
Düşük Si içeriği sayesinde özellikle emaye kaplama veya galvanizleme işlemine tabi tutulacak birleştirme kaynakları için uygundur.
Özellikle kök paso kaynakları için idealdir (-50 °C’de onaylıdır).
Asidik gaz (sour gas) uygulamalarında kullanılabilir (NACE TM-02-84’e göre HIC testi yapılmıştır).
BÖHLER NiCrMo 2.5-IG
TIG Kaynak Teli / Çubuğu, düşük alaşımlı, yüksek dayanımlı
Sınıflandırmalar
- AWS A5.28 / SFA-5.28
- EN ISO 16834-A
- ER110S-G
- Mn3Ni2,5CrMo
- W 69 6 I1 Mn3Ni2.5CrMo
Özellikler ve Tipik Kullanım Alanları
- Yüksek dayanımlı, ince taneli yapı çeliklerinin birleştirme kaynağı için kullanılan GTAW (TIG) kaynak teli.
- –60 °C’ye kadar düşük sıcaklık tokluğu gerektiren uygulamalar için uygundur.
- Örneğin denizcilik sektöründe, LPG tankerlerinin imalatında kullanılır.
Böhler UNION I 3,5 Ni
TIG Kaynak Teli, düşük alaşımlı, kriyojenik
Sınıflandırmalar
|
Standart |
Sınıf |
|
EN ISO 636-A |
– |
|
AWS A5.28 / SFA-5.28 |
ER80S-G |
|
Diğer |
W 46 10 W0 |
Özellikler ve Tipik Kullanım Alanları
Soğukta tokluk özelliği yüksek, ince taneli yapı çeliklerinin GTAW (TIG) kaynağı için düşük alaşımlı dolgu metali.
-100 °C’ye kadar düşük sıcaklıklarda mükemmel darbe dayanımı sağlar.
S240’a kadar ince taneli yapı çelikleri için uygundur.
Değerlendirmeler
Henüz değerlendirme yapılmadı.