
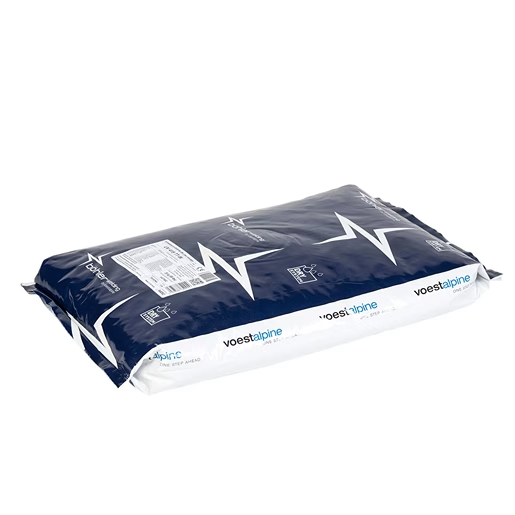
Böhler Thermanit 25/22 H – Marathon 104
SAW tel/toz kombinasyonu, yüksek alaşımlı, östenitik paslanmaz
Sınıflandırmalar
- EN ISO 14343-A
- AWS A5.9 / SFA-5.9
- EN ISO 14174
S 25 22 2 N L
ER310 (mod.)
S A FB 2 AC
Böhler Thermanit 25/22 H – Marathon 104 Özellikleri ve tipik kullanım alanları
Thermanit 25/22 H – Marathon 104, 1.4465 / UNS S31050 gibi yüksek alaşımlı, korozyona dayanıklı çeliklerin tozaltı kaynağı için geliştirilmiş bir tel/toz kombinasyonudur. S 25 22 2 N L / ER310 (mod.) tipinde katı SAW teli olup, benzer veya eşdeğer çeliklerde birleştirme ve kaplama (dolgu) uygulamaları için uygundur.
Maksimum çalışma sıcaklığı 350 °C’dir. Nitrik aside ve klorür içeren ortamlarda çukurcuk (pitting) korozyonuna karşı iyi direnç gösterir. Özellikle üre sentez tesisleri için ekipman imalatında birleştirme ve kaplama uygulamalarında kullanılır.
Marathon 104, paslanmaz ve ısıya dayanıklı çeliklerin tozaltı kaynağı için geliştirilmiş, aglomere edilmiş florür-bazik bir kaynak tozudur. Kaynak metali sıcak çatlamaya karşı yüksek direnç ile karakterizedir ve en yüksek gereksinimlere sahip uygulamalar için önerilir. Bu tozaltı kaynak tozu hakkında daha fazla bilgi için ayrı teknik föye bakınız.
Ana malzemeler
Birleştirme:
- 1.4465
- X1CrNiMoN25-25-2
- 725LN / UNS S31050
Kaplama kaynağı:
- Alaşımsız ve düşük alaşımlı çelikler üzerinde
Böhler Thermanit 25/22 H – Marathon 104 kimyasal analizi
Ağırlıkça %
|
C |
Si |
Mn |
Cr |
Ni |
Mo |
N |
|
|
Tel |
0.01 |
0.10 |
6.0 |
25 |
22.5 |
2.2 |
0.12 |
|
Tüm kaynak metali |
0.02 |
0.25 |
5.2 |
24.7 |
22.5 |
2.2 |
0.12 |
Böhler Thermanit 25/22 H – Marathon 104 kaynak metalinin mekanik özellikleri – tipik değerler (asgari değerler)
|
Durum |
Akma Dayanımı Rp0.2 (MPa) |
Çekme Dayanımı Rm (MPa) |
Uzama A (L0=5d0) % |
Çentik Darbe Enerjisi ISO-V KV (J) |
|
20 °C |
≥ 350 |
≥ 580 |
≥ 35 |
≥ 80 |
u: işlem görmemiş, kaynaklı halde
Çalışma verileri
|
Çap (mm) |
Akım (A) |
Gerilim (V) |
|
3.0 |
320 – 450 |
30 – 34 |
|
3.2 |
Önerilen ısı girdisi maksimum 1.0 kJ/mm, paso arası sıcaklık ise maksimum 100 °C olmalıdır.
Kutup: DC+
Benzer östenitik ana metallerin kaynağında genellikle kaynak sonrası ısıl işleme gerek yoktur.
Sürünmeye dayanıklı çelikler ve döküm çeliklerin kaplama veya birleştirilmesinde, ön tavlama ana malzemeye bağlıdır ve genellikle 150 °C’dir. Ana metalin ITAB’ını (HAZ) yumuşatmak için kaynak sonrası ısıl işlem gerekliyse, gerilim giderme işlemi maksimum 530 °C ile sınırlandırılmalıdır (önerilen: maksimum 20 saat için 510 °C).
530 °C’nin üzerinde bir kaynak sonrası ısıl işlem uygulanması gerekiyorsa, son (kaplama) paso bu ısıl işlemden sonra yapılmalıdır.
Onaylar
Verilen tüm bilgiler dikkatli incelemeler ve yoğun araştırmalar sonucunda hazırlanmıştır. Ancak doğruluğu konusunda herhangi bir sorumluluk kabul edilmez ve bilgiler önceden haber verilmeksizin değiştirilebilir.
1 / 1 – 12/2021
www.voestalpine.com/welding

Değerlendirmeler
Henüz değerlendirme yapılmadı.