
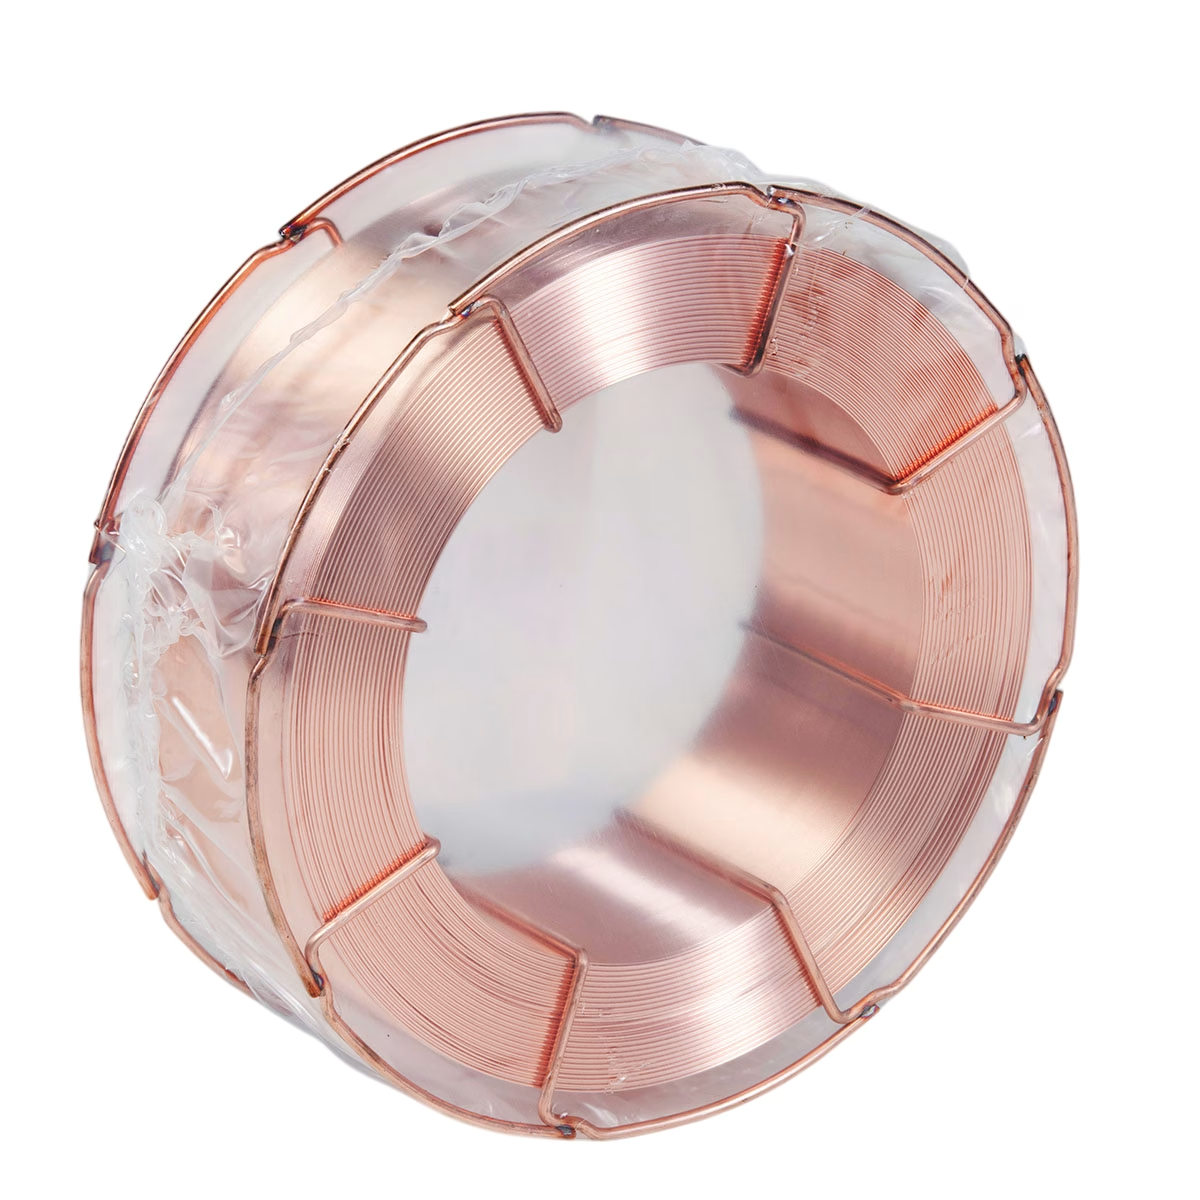
Böhler Thermanit MTS 3 LNi
Masif tel, sünme (creep) dayanımlı
Sınıflandırmalar
- EN ISO 21952-A: G Z CrMo 9 1
- AWS A5.28 / SFA-5.28: ER90S-B91
Böhler Thermanit MTS 3 LNi Özellikler ve Tipik Kullanım Alanları
Böhler Thermanit MTS 3 LNi Gaz metal ark kaynağı (GMAW / MIG-MAG) için masif kaynak telidir
9Cr-1Mo-VNb tipi kaynak metali, kaynak sonrası ısıl işlem (PWHT) uygulanmış durumda tam temperlenmiş martenzitik bir mikro yapıya sahiptir ve bu sayede elverişli mekanik özellikler sunar.
Kullanım alanları; termik santral ve petrokimya endüstrisinde kullanılan ASTM Grade 91 boru, boru hattı, sac, dövme ve döküm gibi benzer alaşımlı, yüksek sünme dayanımlı ferritik çeliklerin birleştirme kaynaklarını kapsar.
Kimyasal bileşim, PWHT sonrasında yüksek sünme dayanımı ve sünekliği olan bir kaynak metali elde etmek üzere optimize edilmiştir. İz element seviyeleri düşüktür.
X-faktörü < 15 ppm
Mn + Ni içeriğinin %1,0 ağırlık oranının altında tutulması sayesinde AC1 dönüşüm sıcaklığı kesin olarak 780 °C’nin üzerindedir.
Ana Malzemeler
Benzer alaşımlı, sünme dayanımlı çelikler ve dökümler:
- 1.4903 X10CrMoVNb9-1
- 1.4955 GX12CrMoVNbN9-1
- ASTM Grade 91
- T91, P91, F91, FP91, WP91, C12A
- 10Cr9Mo1VNbN
- STPA28, STBA28
Tipik Kimyasal Analiz (ağırlıkça %)
|
C |
Si |
Mn |
Cr |
Ni |
Mo |
V |
Nb |
N |
|
0.11 |
0.25 |
0.65 |
9.0 |
< 0.15 |
0.95 |
0.20 |
0.06 |
0.045 |
Tam Kaynak Metali Mekanik Özellikleri – Tipik (minimum değerler)
Durum:
Isıl işlem görmüş, 760 °C / 2 saat temperleme
Koruyucu gaz: Ar + %2,5 CO₂
|
Özellik |
Değer |
|
Akma Dayanımı Rp0,2 |
590 MPa (≥ 520 MPa) |
|
Çekme Dayanımı Rm |
735 MPa (≥ 620 MPa) |
|
Uzama A (L₀ = 5d₀) |
%20 (≥ %17) |
|
Çentik Darbe Enerjisi ISO-V |
50 J (≥ 32 J) |
|
Test sıcaklığı |
20 °C |
Çalışma Verileri
- Akım türü / Polarite: DC (+)
- Tel çapları: 0,9 mm / 1,2 mm
- Koruyucu gaz (EN ISO 14175): M12, M13
Kaynak ve Isıl İşlem Tavsiyeleri
- Ön tav ve paso arası sıcaklık: 200 – 350 °C
- Darbe tokluğunu optimize etmek için çok pasolu, düşük ısı girdili ve ince pasolar önerilir.
- Kaynak sonrası, PWHT’den önce martenzitik dönüşümün tamamlanması için kaynak dikişi 100 °C’nin altına kadar soğutulmalıdır.
- PWHT tipik olarak 750 – 770 °C’de en az 2 saat uygulanır.
- Temperlenmemiş martenzitik yapı soğuk çatlağına ve gerilim korozyon çatlağına çok hassastır.
- Kaynak artık gerilmeleri ve harici gerilmeler minimumda tutulmalıdır.
- Kaynak sonrası durumda neme maruz kalma kesinlikle önlenmelidir.
- Çiy noktasının üzerinde sıcaklıkta tutma veya nem kontrollü ortamda depolama, kaynak ile nihai PWHT arasındaki süre için özellikle tavsiye edilir.
- Kalın cidarlı parçalar için, oda sıcaklığına soğutmadan önce 260 – 400 °C arasında hidrojen giderme ısıl işlemi önerilebilir.
Onaylar
- —
Not
Verilen tüm bilgiler dikkatli inceleme ve yoğun araştırmalara dayanmaktadır.
Ancak doğruluk konusunda herhangi bir sorumluluk kabul edilmez ve bilgiler önceden haber verilmeksizin değiştirilebilir.
İlgili ürünler

BÖHLER Q G 309L-Si
Katı tel, yüksek alaşımlı, östenitik paslanmaz – özel uygulamalar
Sınıflandırmalar
- EN ISO 14343-A: G 23 12 L Si
- AWS A5.9 / SFA-5.9: ER309LSi
Özellikler ve Tipik Kullanım Alanları
G 23 12 L Si / ER309LSi katı tel; alaşımsız ve düşük alaşımlı çelikler ile döküm çeliklerin, paslanmaz ve ısıya dayanıklı Cr-çeliklerin östenitik çeliklerle birleştirilmesinde kullanılır.
Kaplamalı malzemelerin kaynağında ara tabaka (buffer/intermediate layer) dolgu için çok uygundur.
Yüksek Cr ve Ni içeriği, düşük C içeriği ile avantaj sağlar.
Maksimum uygulama sıcaklığı: 300 °C.
MIGWIRE 2209
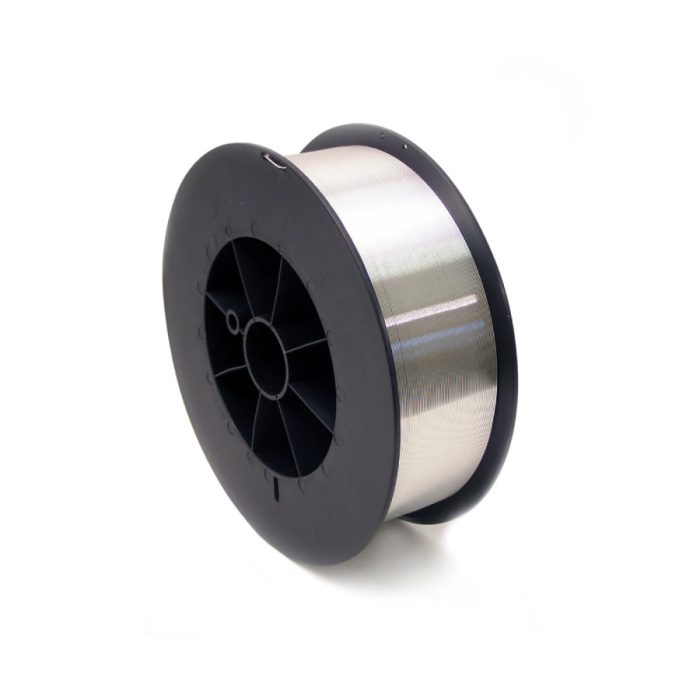
Cr-Ni-Mo içeren dubleks (ferritik-östenitik) paslanmaz çeliklerin kaynağında kullanılan dubleks paslanmaz çelik TIG kaynak telidir. Kimya, petrokimya, kağıt, gemi inşa, deniz suyu arıtma sanayilerinde, asit tanklarının ve boru donanımlarının kaynağında kullanılır. Dubleks paslanmaz çeliklerin karbonlu çeliklerle birleştirmesinde de kullanılabilir. Yüksek mukavemete ve
sünekliğe sahip kaynak metalinin klorürlü solüsyonlarda, çukurcuk korozyonuna ve gerilmeli korozyon çatlaklarına karşı direnci yüksektir.+250°C'ye kadar servis sıcaklıklarında kullanılabilir.
MIGWIRE 308 L
Genel korozyon dayanımı için tercih edilen 304 serisi alaşımların gıda, içecek ve ilaç sanayide, paslanmaz çelik ekipman, tank ve boru kaynakları için kullanılır. Kaynak dikişi 350°C ye kadar taneler arası korozyona dirençlidir. 780°C ‘ye kadar tufalleşme dayanımı görece olarak yüksektir. Alaşımın düşük karbon oranı sayesinde tanelerarası korozyon dayanımı yüksektir.
201, 202, 301, 302, 304, 304L, 305, 308, 308L türündeki alaşımların ve benzer kimyasal kompozisyondaki alaşımların kaynağında kullanılabilir. Düşük Si oranı nedeniyle silikat oluşumu düşüktür. Düşük Si nedeniyle sıvı kaynak metalinin viskositesi yüksektir.
MIGWIRE 318
Genel korozyon şartlarında tanelerarası korozyona karşı yüksek dayanıma sahiptir. Östenitik tip Ti ya da Nb içeren Cr-Ni-Mo'li paslanmaz çeliklerin kaynağında kullanılır. İçerdiği yüksek orandaki silisyum (Si) sayesinde erimiş kaynak metalinin yüzey gerilimi iyileştirilmiş ve bunun sonucunda ana metale mükemmel bir şekilde yayılması sağlanmıştır. Yapısındaki Nb katkısından dolayı 400°C üzerindeki sıcaklıklarda rahatlıklarla kullanılabilmektedir.
Değerlendirmeler
Henüz değerlendirme yapılmadı.