

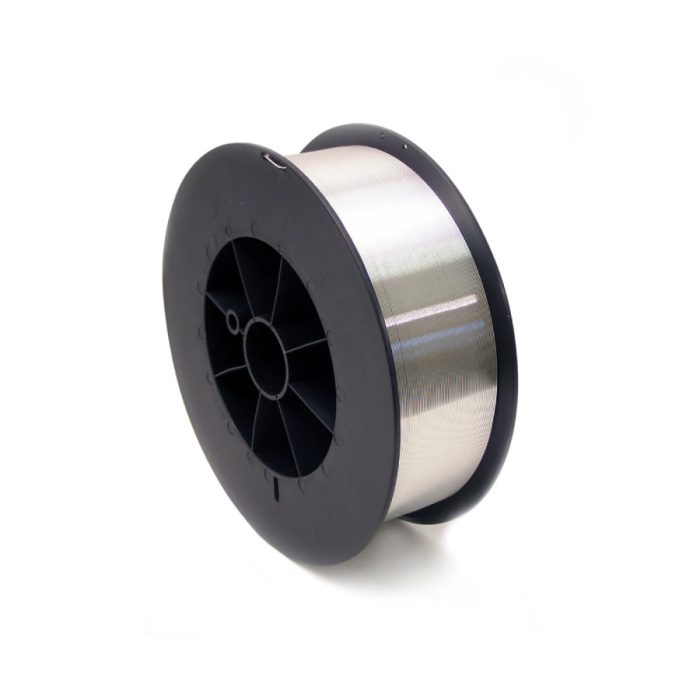
Böhler Union I CrMo 910 Spezial
TIG tel/çubuk, sünmeye dayanıklı
Sınıflandırmalar
|
Standart |
Sınıf |
|
AWS A5.28 / SFA-5.28 |
ER90S-G |
Böhler Union I CrMo 910 Spezial Özellikleri ve Tipik Kullanım Alanları
Union I CrMo 910 Spezial, manuel ve mekanize tungsten asal gaz kaynağı (TIG) için bakır kaplı, dolu kaynak teli/çubuğudur. %2,25Cr-%1Mo tipindeki kaynak metali, temperlenmiş durumda elverişli mekanik özelliklere sahip bainitik bir mikroyapı sergiler.
Union I CrMo 910 Spezial, özellikle petrokimya endüstrisindeki hidrokraking üniteleri gibi kimyasal ekipmanların imalatı için tasarlanmıştır. Artık ve istenmeyen elementlerin düşük içeriği sayesinde kaynak metali Bruscato faktörü < 12 ppm sunar.
Union I CrMo 910 ile karşılaştırıldığında, bu dolgu teli/çubuğu daha düşük Silisyum ve Manganez içeriğine sahiptir; bu da temper gevrekliğine karşı direnci daha da artırır. Union I CrMo 910 Spezial, step-cooling (kademeli soğutma) test gerekliliklerini karşılar.
Ana Malzemeler
Benzer alaşımlı sünmeye dayanıklı çelikler ve dökümler:
- 1.7335 13CrMo4-5
- 1.7262 15CrMo5
- 1.7728 16CrMoV4
- 1.7218 25CrMo4
- 1.7225 42CrMo4
- 1.7258 24CrMo5
- 1.7354 G22CrMo5-4
- 1.7357 G17CrMo5-5
ASTM:
- ASTM A182 Gr. F12
- ASTM A193 Gr. B7
- ASTM A213 Gr. T12
- ASTM A217 Gr. WC6
- ASTM A234 Gr. WP11
- ASTM A335 Gr. P11, P12
- ASTM A336 Gr. F11, F12
- ASTM A426 Gr. CP12
Böhler Union I CrMo 910 Spezial Kimyasal Analiz
|
Element |
C |
Si |
Mn |
Cr |
Mo |
Cu |
|
Ağırlık-% |
0,10 |
0,10 |
0,50 |
2,40 |
1,0 |
0,1* |
* bakır kaplama dahil
Böhler Union I CrMo 910 Spezial Kaynak Metali İçin Mekanik Özellikler – Tipik Değerler (min. değerler)
|
Durum |
Akma Dayanımı Rp0,2 (MPa) |
Çekme Dayanımı Rm (MPa) |
Uzama A (L0=5d0) % |
Çentik Darbe Enerjisi ISO-V KV (J) -29 °C |
|
T1 |
550 (≥ 540) |
650 (≥ 620) |
26 (≥ 20) |
290 (≥ 54) |
|
T2 |
505 (≥ 310) |
620 (≥ 515) |
26 (≥ 20) |
280 (≥ 54) |
|
T3 |
450 (≥ 310) |
575 (≥ 515) |
26 (≥ 20) |
270 (≥ 54) |
T1: Temperlenmiş (690 °C / 1 saat)
T2: Temperlenmiş (690 °C / 6 saat)
T3: Temperlenmiş (690 °C / 32 saat)
Çalışma Verileri
|
Parametre |
Değer |
|
Akım türü / Polarite |
DC − |
|
Koruyucu gaz (EN ISO 14175) |
I1–3 |
Boyutlar
|
Çap (mm) |
Uzunluk (mm) |
|
1,0 |
— |
|
1,6 |
1000 |
|
2,4 |
1000 |
|
3,2 |
1000 |
Çubuk İşaretlemesi
I CRMO 910 SPEZIAL / ER 90S-G
Ön Tavlama, Paso Arası Sıcaklık ve Kaynak Sonrası Isıl İşlem
Ön tavlama, paso arası sıcaklık ve kaynak sonrası ısıl işlem, ana malzemenin gerekliliklerine göre uygulanmalıdır. Ön tavlama ve paso arası sıcaklıklar, et kalınlığına bağlı olarak genellikle 150–350 °C aralığında önerilir. Yaygın kaynak sonrası ısıl işlemler 650–750 °C arasında gerçekleştirilir.
Onaylar
—
Tüm bilgiler dikkatli inceleme ve yoğun araştırmalara dayanmaktadır. Ancak doğruluk konusunda herhangi bir sorumluluk kabul edilmez ve bilgiler önceden haber verilmeksizin değiştirilebilir.
02/2022
www.voestalpine.com/welding
İlgili ürünler

BÖHLER EMK 8
TIG kaynak teli, düşük alaşımlı çelik
Sınıflandırmalar
- EN ISO 636-A:
- W 4Si1
- W 46 4 4Si1
- AWS A5.18 / SFA-5.18:
- ER70S-6
Özellikler ve tipik kullanım alanları
W 4Si / ER70S-6 sınıfında TIG kaynak teli;
kazan ve basınçlı kap imalatında, ayrıca daha yüksek dayanım gereksinimi olan yapı çeliği uygulamalarındaki kaynak birleştirmeleri için uygundur.
BÖHLER EML 5
TIG Kaynak Teli – Düşük karbonlu çelik
Sınıflandırmalar
|
Standart |
Tanım |
|
EN ISO 636-A |
W 2 Si |
|
EN ISO 636-A |
W 46 5 2Si |
|
AWS A5.18 / SFA-5.18 |
ER70S-3 |
Özellikler ve Tipik Kullanım Alanları
Yüksek bütünlükte kaynaklar için TIG kaynak teli.
Düşük Si içeriği sayesinde özellikle emaye kaplama veya galvanizleme işlemine tabi tutulacak birleştirme kaynakları için uygundur.
Özellikle kök paso kaynakları için idealdir (-50 °C’de onaylıdır).
Asidik gaz (sour gas) uygulamalarında kullanılabilir (NACE TM-02-84’e göre HIC testi yapılmıştır).
Böhler Union I CrMo 2 V
GTAW teli, sünmeye (creep) dayanıklı
Sınıflandırmalar
|
Standart |
Sınıf |
|
AWS A5.28 / SFA-5.28 |
ER90S-G |
Özellikler ve Tipik Kullanım Alanları
Gaz tungsten ark kaynağı (GTAW) için kaynak teli.
2.25Cr-1Mo-0.25V tipindeki kaynak metali, temperlenmiş durumda elverişli mekanik özelliklere sahip bainitik bir mikroyapı gösterir. Kullanım alanı; petrokimya endüstrisinde kalın cidarlı basınçlı kapların imalatında benzer alaşımlı sünmeye dayanıklı çeliklerin birleştirme kaynaklarını kapsar.
Darbe enerjisi -30 °C’nin altındaki sıcaklıklarda dahi mükemmeldir. Düşük artık ve istenmeyen element içeriği sayesinde kaynak metali Bruscato faktörü < 10 değerine sahiptir. Bu sayede temper gevrekleşmesine karşı dirençlidir ve adımlı soğutma (step-cooling) test gerekliliklerini karşılar.
Böhler Union I MoMn
TIG çubuğu, düşük alaşımlı, yüksek mukavemetli
Sınıflandırmalar
- EN ISO 21952-A: W ZMn4MoSi
- EN ISO 636-A: W 50 3 Z4MoSi
- AWS A5.28 / SFA-5.28: ER90S-D2
Özellikler ve tipik kullanım alanları
Orta alaşımlı, dolu tel elektrot / çubuk.
Kazan, tank, boru hattı ve reaktör imalatında kullanılan yüksek mukavemetli ve düşük alaşımlı çeliklerin kaynağı için uygundur.
Değerlendirmeler
Henüz değerlendirme yapılmadı.