
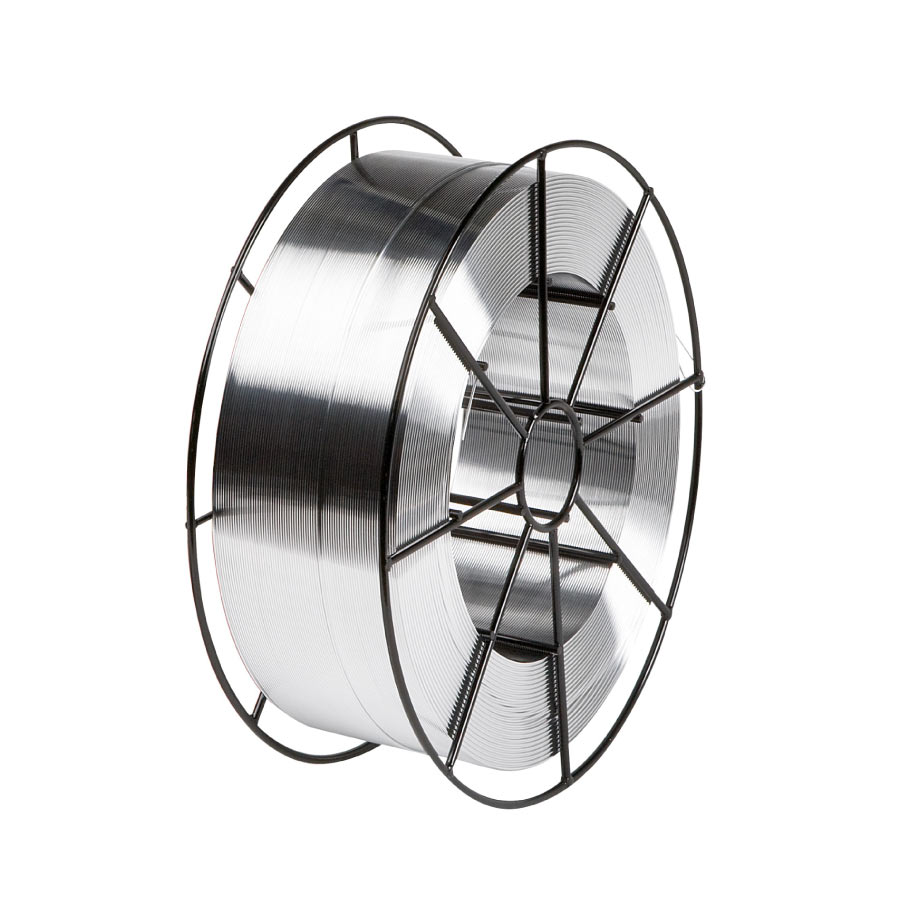
ErCuNi
Tuzlu su korozyonuna karşı yüksek korozyon dayanımı sağlaması nedeniyle gemicilikte yoğun olarak kullanılan bir alaşımdır. Benzer alaşımdaki malzemelerin birleştirme kaynaklarında ve yalın karbonlu çeliklerin kaplanmasında kullanılabilmektedir. CuNi30-70, CuNi80-20 ve CuNi 90-10 tipinde bakır nikel alaşım.
Kaynak işlemi için önemli notlar
Düşü ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
| Normları: | ISO 18274 – S Cu 7158, CuNi30Mn1FeTi VdTüV – 01622, 01623 AWS A5.14 – ERCuNi |
||||||||||||||
| Kaynak Metalinin Bileşimi % (Tipik) | Fe | Ni | Cr | Nb | Mo | Mn | C | Cu | Co | Al | Ti | Y | Zr | W | Diğer |
| 0,6 | 31 | 0,7 | 0,05 | bakiye | 0,4 | ||||||||||
| Mekanik Değerler: | Akma Dayanımı Rp0,2 (MPa) | 200 | |||||||||||||
| Çekme Dayanımı Rm (MPa ) | 360 | ||||||||||||||
| Yüzde Uzama, A5,(%) | 30 | ||||||||||||||
| Çentik Darbe Dayanımı ( j) | 80 | ||||||||||||||
İlgili ürünler

617 B
Kaynak kabiliyetini ve kaynak sonrası sürünme dayanımını artırmak için NiCrCoMo-1 alaşımının modifiye edilmiş halidir. Kömür santrallerinde çok yüksek buhar basıncı olan ve gerilime maruz kalan boruların kaynağında kullanılmaktadır.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve kaynak sonrasında kaynak metalinin özelliklerini elde etmek için herhangi bir ısıl işlem gerektirmemekle birlikte 550-700°C arasında gerilime bağlı çatlak oluşabilmektedir. Bu nedenle şayet çok homojen bir kaynak metali istenmesi halinde 700°C ‘de 3 saat boyunca çözeltiye alma ısıl işlemi yapılabilir. Kaynak sırasında oluşacak gerilimi azaltmak için kalın malzemelerde mekanize narrow gap (dar aralık) TIG kaynak yöntemi kullanılabilir.
C 263
Benzer alaşımdaki ana malzemenin kaynağında kullanılabilen NiCrCo alaşımıdır. Alaşım yapısında bulunan Titanyum sayesinde alaşım çökelme sertleşmesine sahiptir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 100°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve kaynak sonrasında kaynak metalinin özelliklerini elde etmek için herhangi bir ısıl işlem gerektirmemekle birlikte kaynak metalinin sertliğini artırmak için 800°C ‘de 4 saat boyunca çözeltiye alma ısıl işlemi yapılabilir. Kaynak öncesinde ana malzemenin mutlaka çözeltiye alma ısıl işlemi yapılmış halde olmasına dikkat edilmesi gerekmektedir. Kaynak sırasında Ti ve Al’ün azalmasına neden olabilecek şekilde yüksek amperler ile kaynak yapılmamasına dikkat edilmesi gerekmektedir.
ErNi-1
Saf nikel alaşımı olup yapısındaki titanyum sayesinde birleştirme kaynaklarında ve yalın karbonlu çeliklerin yüzeylerinin kaplanmasında kullanılmaktadır. Yüksek korozyon dayanımı sayesinde alkalilere ve sodyum klorür tipi tuzlara ve bunların su ile çözeltisine karşı dirençleri yüksektir.
Kaynak işlemi için önemli notlar
Düşü ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
Ni65
Asitlere ve asit buharına karşı korozyon dayanımı aranan uygulamalarda birleştirme kaynağında ve yalın karbonlu çeliklerin kaplanmasında kullanılır. Petrol endüstrisinde sülfürik aside karşı korozyon dayanımının istenildiği benzer alaşımdan boruların kaynağında kullanılabilmektedir.
Kaynak işlemi için önemli notlar
Düşü ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve sonrasında herhangi bir ısıl işlem gerektirmez.
NiCr3127
Klor ve klor içerikli asitlere karşı yüksek korozyon dayanımı istenen özellikle paslanmaz çelik ve titanyum tesislerinde pasivasyon banyolarında kullanılan benzer kimyasal kompozisyona sahip levhaların birleştirmesinde kullanılabilen bir alaşımdır. Yüksek alaşımlı östenitik paslanmaz çeliklerin birleştirme ve kaplama kaynakları için uygundur.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması gerekmektedir. Pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak sonrasında veya kaynak öncesinde herhangi bir ısıl işleme gerek yoktur. Kaynak metalinde delta ferrit miktarı % 3’ün altında olmalıdır.
NiCrFe-15
Ana alaşım elementleri Ni ve Cr olan bu alaşım kaynak sonrası iyi işlenebilme kabiliyetine ve yüksek çatlak direncine sahiptir. Özellikle Ni-Cr-Fe alaşımlarının nükleer santral uygulamalarında kaplama ve birleştirme kaynakları için ideal bir alaşımdır. Yalın karbonlu çeliklerin kaplanmasında gerilimli korozyon çatlağına yüksek dayanımından dolayı tercih edilen bir alaşımdır.
Kaynak işlemi için önemli notlar
Benzer gruptaki standart nikel alaşımlarına kıyasla daha yüksek sıcak yırtılma dayanımına sahip olması için geliştirilmiş bir alaşımdır.
NiCrMo-7
Düşük karbonlu bir NiCrMo alaşımıdır. Yüksek korozyon dayanımına sahip olduğu için kimya sanayisinde hidroklorik asitlere dayanım aranan uygulamalarda kullanılmaktadır.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
NiMo-7
Benzer alaşımdaki ana malzemenin kaynağında kullanılabilen bir alaşımdır. Asitlere karşı yüksek korozyon dayanımına sahiptir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
Değerlendirmeler
Henüz değerlendirme yapılmadı.