
NiCu7
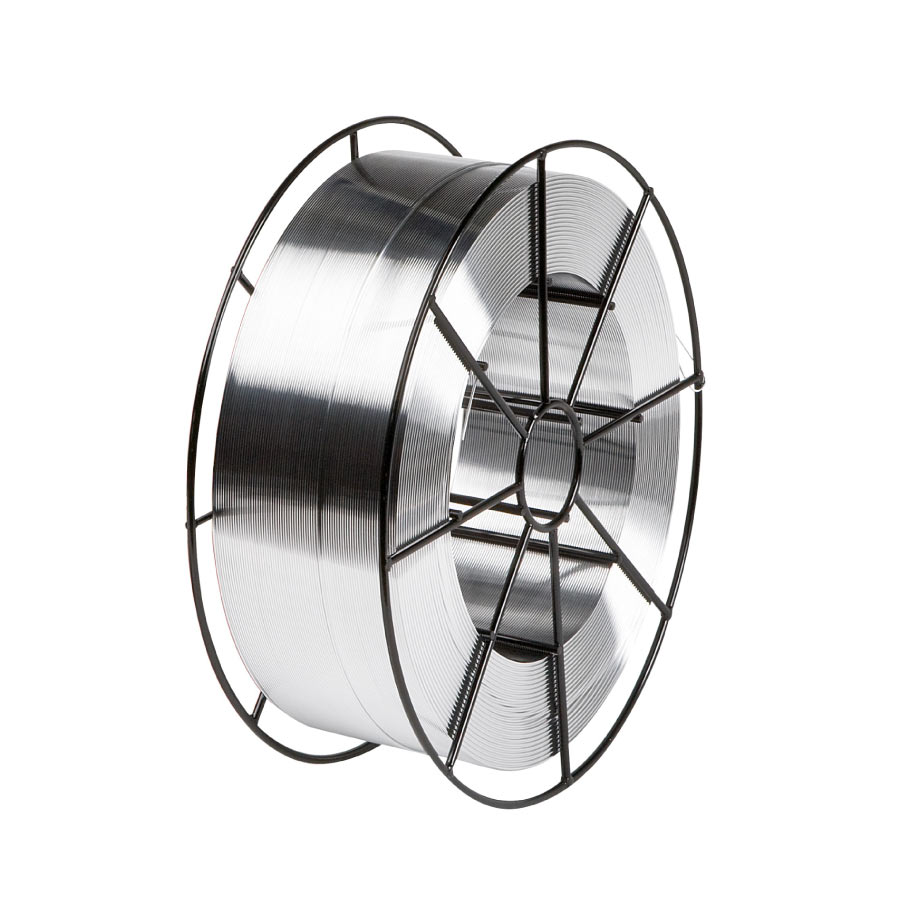
Tuz ve alkali tuzlara karşı korozyon dayanımı istenilen deniz suyundan tatlı su üreten tesislerde veya gemicilik uygulamalarında kullanılan bakır-nikel alaşımlarının kaynağında kullanılabilen alaşımdır. Patlama veya şekil vererek yüzeyi Ni-Cu kaplanmış saçların birleştirme kaynağında veya yalın karbonlu çeliklerin yüzeyinin kaplanmasında kullanılabilir. Yalın karbonlu çeliklerin
yüzeyi kaplanacaksa gerekirse ErNi-1 tel ile tampon tabaka atıldıktan sonra kaplama işlemi gerçekleştirilebilir.
Kaynak işlemi için önemli notlar
Düşü ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirir.
| Normları: | EN ISO 18274 – S Ni 4060, NiCu30MnTi VdTüV – 01545, 01547 AWS A5.9 – ERNiCu-7 |
||||||||||||||
| Kaynak Metalinin Bileşimi % (Tipik) | Fe | Ni | Cr | Nb | Mo | Mn | C | Cu | Co | Al | Ti | Y | Zr | W | Diğer |
| 1 | bakiye | 3,2 | 0,01 | 29 | 2,4 | ||||||||||
| Mekanik Değerler: | Akma Dayanımı Rp0,2 (MPa) | 200 | |||||||||||||
| Çekme Dayanımı Rm (MPa ) | 460 | ||||||||||||||
| Yüzde Uzama, A5,(%) | 30 | ||||||||||||||
| Çentik Darbe Dayanımı ( j) | 100 | ||||||||||||||
İlgili ürünler

C 263
Benzer alaşımdaki ana malzemenin kaynağında kullanılabilen NiCrCo alaşımıdır. Alaşım yapısında bulunan Titanyum sayesinde alaşım çökelme sertleşmesine sahiptir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 100°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve kaynak sonrasında kaynak metalinin özelliklerini elde etmek için herhangi bir ısıl işlem gerektirmemekle birlikte kaynak metalinin sertliğini artırmak için 800°C ‘de 4 saat boyunca çözeltiye alma ısıl işlemi yapılabilir. Kaynak öncesinde ana malzemenin mutlaka çözeltiye alma ısıl işlemi yapılmış halde olmasına dikkat edilmesi gerekmektedir. Kaynak sırasında Ti ve Al’ün azalmasına neden olabilecek şekilde yüksek amperler ile kaynak yapılmamasına dikkat edilmesi gerekmektedir.
FeNi36LT
FeNi36LT , oldukça düşük genleşmeye sahip benzer alaşımdaki ana malzemenin kaynağında kullanılabilmektedir. Kontrollü mikro yapısı sayesinde kaynak sonrası kaynak dikişi kalitesi oldukça yüksektir. Düşük sıcaklık uygulamaları için uygundur.
Kaynak işlemi için önemli notlar
TIG veya Plazma kaynağı ile kaynak yapılması ideal olmakla birlikte kontrollü bir şekilde MIG kaynağı da yapılabilmektedir. Pasolararası sıcaklığın 130°C’yi geçmemesine özen gösterilmelidir. Salınımdan kaçınarak çizgisel pasolarda kaynak yapılması gerekmektedir. Ana malzemesi manyetikleşme kaynak arkını etkileyebilmektedir. Kaynak metalinin akışkanlığı %5’e kadar hidrojen içeren koruma gazları ile artırılabilir.
Ni65+
Ni-Cr-Mo alaşımı olan bu nikel alaşımı sıvı temasına bağlı korozyon ve gaz formundaki asitlere karşı yüksek korozyon dayanımına sahiptir. Petrol endüstrisinde borularda ve valflerde korozyon dayanımı istenen bölgelerin kaplamasında kullanılabilmektedir. Genellikle yalın karbonlu çeliklerin kaplamasında kullanılabilen bu alaşımın kaynağında gereken durumlarda ErNi-1 alaşımı ile tampon tabaka atılması gerekebilmektedir.
Kaynak işlemi için önemli notlar
Düşü ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
Ni825
Ni-Cr-Mo alaşımı olan bu nikel alaşımı 825 alaşımından imal edilen malzemelerin kaynağında kullanılmaktadır. Petrol endüstrisinde borularda ve dirseklerde korozyon dayanımı istenen bölgelerin kaplamasında kullanılabilmektedir. Genellikle yalın karbonlu çeliklerin kaplamasında kullanılabilen bu alaşımın kaynağında gereken durumlarda ErNi-1 alaşımı ile tampon tabaka
atılması gerekebilmektedir.
Kaynak işlemi için önemli notlar
Düşü ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
NiCrFe-15
Ana alaşım elementleri Ni ve Cr olan bu alaşım kaynak sonrası iyi işlenebilme kabiliyetine ve yüksek çatlak direncine sahiptir. Özellikle Ni-Cr-Fe alaşımlarının nükleer santral uygulamalarında kaplama ve birleştirme kaynakları için ideal bir alaşımdır. Yalın karbonlu çeliklerin kaplanmasında gerilimli korozyon çatlağına yüksek dayanımından dolayı tercih edilen bir alaşımdır.
Kaynak işlemi için önemli notlar
Benzer gruptaki standart nikel alaşımlarına kıyasla daha yüksek sıcak yırtılma dayanımına sahip olması için geliştirilmiş bir alaşımdır.
NiCrMo-10
Korozyon dayanımı aranan uygulamaların birleştirme kaynağında kullanılabilen bir NiCrMo alaşımı olmakla birlikte yüksek sıcaklık uygulamalarında buhar jeneratörlerinin boruların kaplamasında kullanılabilmektedir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
NiCrMo-7
Düşük karbonlu bir NiCrMo alaşımıdır. Yüksek korozyon dayanımına sahip olduğu için kimya sanayisinde hidroklorik asitlere dayanım aranan uygulamalarda kullanılmaktadır.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
NiMo-7
Benzer alaşımdaki ana malzemenin kaynağında kullanılabilen bir alaşımdır. Asitlere karşı yüksek korozyon dayanımına sahiptir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
Değerlendirmeler
Henüz değerlendirme yapılmadı.