
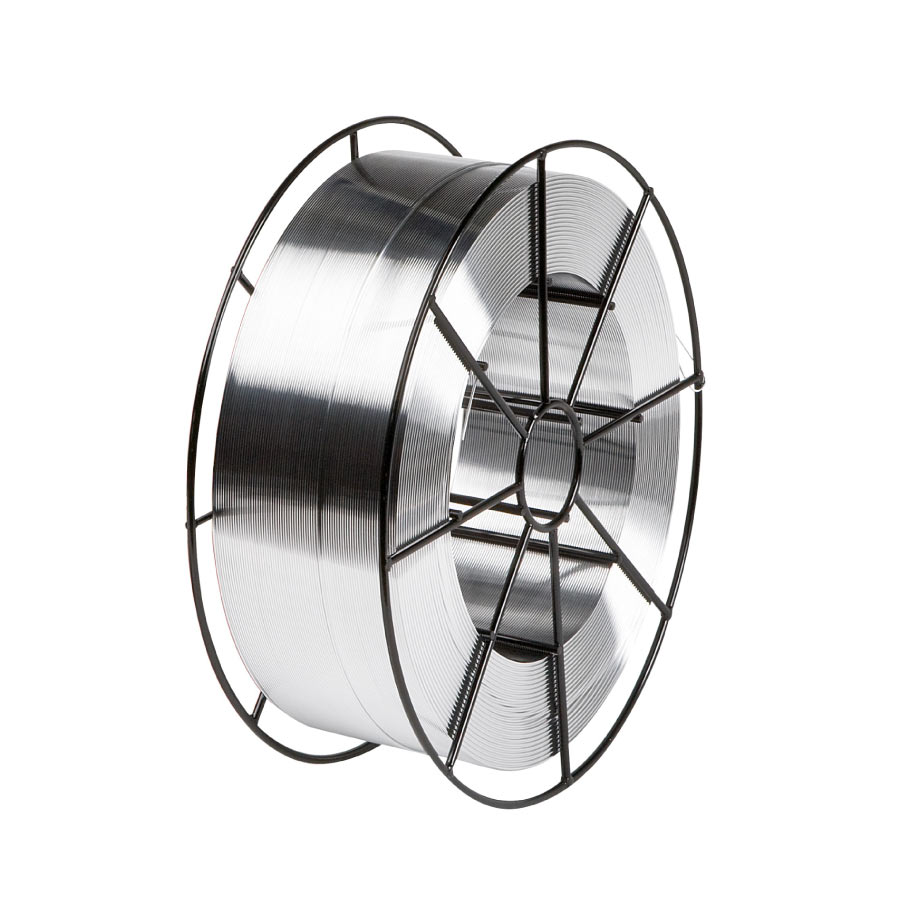
NiMo-7
Benzer alaşımdaki ana malzemenin kaynağında kullanılabilen bir alaşımdır. Asitlere karşı yüksek korozyon dayanımına sahiptir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
| Normları: | ISO 18274 – S Ni 1066, NiMo28 VdTüV – 07736, 07737 AWS A5.14 – ERNiMo-7 |
||||||||||||||
| Kaynak Metalinin Bileşimi % (Tipik) | Fe | Ni | Cr | Nb | Mo | Mn | C | Cu | Co | Al | Ti | Y | Zr | W | Diğer |
| 1,7 | bakiye | 0,7 | 28 | 0,02 | |||||||||||
| Mekanik Değerler: | Akma Dayanımı Rp0,2 (MPa) | 480 | |||||||||||||
| Çekme Dayanımı Rm (MPa ) | 760 | ||||||||||||||
| Yüzde Uzama, A5,(%) | 30 | ||||||||||||||
| Çentik Darbe Dayanımı ( j) | 80 | ||||||||||||||
İlgili ürünler
617 B
Kaynak kabiliyetini ve kaynak sonrası sürünme dayanımını artırmak için NiCrCoMo-1 alaşımının modifiye edilmiş halidir. Kömür santrallerinde çok yüksek buhar basıncı olan ve gerilime maruz kalan boruların kaynağında kullanılmaktadır.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak öncesinde ve kaynak sonrasında kaynak metalinin özelliklerini elde etmek için herhangi bir ısıl işlem gerektirmemekle birlikte 550-700°C arasında gerilime bağlı çatlak oluşabilmektedir. Bu nedenle şayet çok homojen bir kaynak metali istenmesi halinde 700°C ‘de 3 saat boyunca çözeltiye alma ısıl işlemi yapılabilir. Kaynak sırasında oluşacak gerilimi azaltmak için kalın malzemelerde mekanize narrow gap (dar aralık) TIG kaynak yöntemi kullanılabilir.
FeNi36LT
FeNi36LT , oldukça düşük genleşmeye sahip benzer alaşımdaki ana malzemenin kaynağında kullanılabilmektedir. Kontrollü mikro yapısı sayesinde kaynak sonrası kaynak dikişi kalitesi oldukça yüksektir. Düşük sıcaklık uygulamaları için uygundur.
Kaynak işlemi için önemli notlar
TIG veya Plazma kaynağı ile kaynak yapılması ideal olmakla birlikte kontrollü bir şekilde MIG kaynağı da yapılabilmektedir. Pasolararası sıcaklığın 130°C’yi geçmemesine özen gösterilmelidir. Salınımdan kaçınarak çizgisel pasolarda kaynak yapılması gerekmektedir. Ana malzemesi manyetikleşme kaynak arkını etkileyebilmektedir. Kaynak metalinin akışkanlığı %5’e kadar hidrojen içeren koruma gazları ile artırılabilir.
NiCr-3
Yüksek sıcaklık uygulamalarında kullanılan nikel ve yüksek nikelli Cr-Ni çeliklerinin kaynağında kullanılabilen alaşımdır. Genellikle buhar jeneratörlerin imalatında, kazanlarda ve buhar geçen malzemelerin birleştirme ve kaplamasında kullanılabilmektedir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
NiCr3133
Ni-Cr-Mo-Fe ana alaşım elementlerine sahip katı hal çökeltisi ile sertleşen bir nikel alaşımıdır. Oksitleyici asitlere ve kostik sodalara karşı korozyon dayanımı çok yüksektir. Termik santraller ve doğalgaz çevrim santrallerinde kullanılan kazan boruları, boiler boruları vb. kaplanması için uygun malzemedir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması gerekmektedir. Pasolararası sıcaklığın 120°C’yi geçmemesine özen gösterilmelidir. Kaynak sonrasında veya kaynak öncesinde herhangi bir ısıl işleme gerek yoktur. Kaynak sırasında yapıda azot miktarının artması riskine karşı ince ve çok pasolu dikişler halinde kaynak yapılmasında fayda vardır.
NiCrFe-12
1000°C’nin üzerindeki sıcaklıklarda bile yapısını muhafaza edebilen ve yüksek oksidasyon direncine sahip çökelti sertleşmesine sahip bir Ni-Cr-Al alaşımıdır. Yüksek karbürleşme ve tufalleşme dayanımı sayesinde gaz sentezleme tesislerinde ve 1000°C’ye kadar olan yüksek sıcaklık uygulamalarında kullanılırlar.
Kaynak işlemi için önemli notlar
Kaynak sonrası sıcak çatlak riskini minimize etmek için %2-5 arasında azot içeren koruma gazları ile kaynak yapılması tavsiye edilmektedir. Toz altı kaynağı uygulamalarında kullanılacaksa yapısındaki alüminyum yanarak alaşımdan uzaklaşmasından dolayı mutlaka kaynak öncesi aynı alaşımın TIG teli ile 2 paso tampon tabaka kaynak yapılması önerilmektedir. Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir.
NiCrFe-15
Ana alaşım elementleri Ni ve Cr olan bu alaşım kaynak sonrası iyi işlenebilme kabiliyetine ve yüksek çatlak direncine sahiptir. Özellikle Ni-Cr-Fe alaşımlarının nükleer santral uygulamalarında kaplama ve birleştirme kaynakları için ideal bir alaşımdır. Yalın karbonlu çeliklerin kaplanmasında gerilimli korozyon çatlağına yüksek dayanımından dolayı tercih edilen bir alaşımdır.
Kaynak işlemi için önemli notlar
Benzer gruptaki standart nikel alaşımlarına kıyasla daha yüksek sıcak yırtılma dayanımına sahip olması için geliştirilmiş bir alaşımdır.
NiCrMo-10
Korozyon dayanımı aranan uygulamaların birleştirme kaynağında kullanılabilen bir NiCrMo alaşımı olmakla birlikte yüksek sıcaklık uygulamalarında buhar jeneratörlerinin boruların kaplamasında kullanılabilmektedir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
NiCrMo-4
Benzer alaşımdaki ana malzemenin kaynağında kullanılabilen bir Ni Cr Mo alaşımıdır. Yüksek korozyon dayanımına sahiptir. Genellikle kimya sanayisinde ve çevre arıtma teknolojilerinde kullanılmaktadır. Göreceli olarak kaplama kaynaklarında da kullanılabilmektedir.
Kaynak işlemi için önemli notlar
Düşük ısı girdisi ile kaynak yapılması ve pasolararası sıcaklığın 150°C’yi geçmemesine özen gösterilmelidir. MIG kaynağı yapılacaksa pulse’lı kaynak yapılması tavsiye edilmekle birlikte kaynak öncesinde ve kaynak sonrasında herhangi bir ısıl işlem gerektirmez.
Değerlendirmeler
Henüz değerlendirme yapılmadı.